Kvalitetskontroll, uppnå mål genom excellens

På LUQUE Machines förstår vi att valet av en CNC-fräsmaskin är ett avgörande beslut för ert företag. Därför sätter vi kvalitet i centrum för allt vi gör. Vårt engagemang för kompromisslös kvalitetskontroll garanterar att varje CNC-fräsmaskin ni väljer är synonymt med exceptionell prestanda, oöverträffad tillförlitlighet och trygghet i ert arbete.

Höga standarder, oklanderliga resultat

Varje CNC-fräsmaskin från LUQUE Machines genomgår rigorösa tester för att säkerställa att den uppfyller och överträffar era förväntningar. Ni förtjänar det bästa, och vi åtar oss att leverera det i varje steg av produktionen. Kvalitet handlar om att följa normer och säkerhet för den elektriska delen, bästa praxis inom mekanik för att säkerställa högsta precision och hantering av varje komponent med största omsorg för att garantera bästa resultat.

Rigorös kvalitetskontrollprocess

Vår kvalitetskontrollprocess börjar redan vid konstruktionen och fortsätter fram till installationen. Varje komponent inspekteras noggrant, varje montering verifieras med precision, vilket garanterar att varje CNC-fräsmaskin som lämnar våra anläggningar är fri från defekter.

Team av hängivna yrkesmän

Vårt team består av passionerade experter som är hängivna perfektion. Var och en av våra ingenjörer och tekniker delar en gemensam vision: att leverera CNC-fräsmaskiner av högsta kvalitet och tillförlitlighet. Vår samlade expertis är er garanti för en produktion utan kompromisser.

Teknologiska förbättringar

På LUQUE Machines fortsätter vi att förnya och uppdatera våra tekniska lösningar för att alltid uppnå högre tillförlitlighet. Vi utvecklar och integrerar teknologier för att erbjuda er CNC-fräsmaskiner som kan möta alla era behov. Vi är ständigt uppmärksamma på erfarenhetsåterföring för att anpassa och kontinuerligt förbättra våra maskiner enligt de strikta kraven på kvalitet, precision, tillförlitlighet och livslängd.

Garanterad tillfredsställelse, lojala kunder

Er tillfredsställelse är vår absoluta prioritet. Vi betraktar inte ert köp som enbart en transaktion, utan som början på ett långsiktigt partnerskap. Vår omfattande garanti vittnar om vårt förtroende för kvaliteten på våra produkter, och vi är fast beslutna att överträffa era förväntningar vid varje interaktion.

Välj kvalitet med LUQUE Machines

Om ni söker en CNC-fräsmaskin som kombinerar prestanda, tillförlitlighet och kvalitet är ni på rätt plats. På LUQUE Machines är varje CNC-fräsmaskin mycket mer än en maskin; den är ett bevis på vårt engagemang för excellens genom kontinuerlig förbättring. Våra kunders förtroende är vår största belöning, och vi är stolta över att fortsätta förtjäna det varje ögonblick.

Linjärt verktygsmagasin på en CNC-fräs

I CNC-fräsarnas värld är ett av de avgörande valen som tillverkare ställs inför vilken typ av verktygsmagasin som ska användas på deras maskiner. Även om verktygsmagasinet karusell har vissa fördelar, föredras verktygsmagasinet linjärt däremot av yrkesverksamma. Här är varför.

Förbättrad driftseffektivitet

En av de mest övertygande fördelarna med ett linjärt verktygsmagasin på en CNC-fräs är den ökade driftseffektiviteten. Till skillnad från ett karusellmagasin, där verktygen är placerade i en cirkel, har det linjära magasinet en linjär uppställning som ger snabbare åtkomst till verktygen. Detta minskar verktygsbytestiden avsevärt och förbättrar därmed maskinens totala produktivitet.

Optimerad lagringskapacitet

Det linjära verktygsmagasinet erbjuder en optimerad lagringskapacitet jämfört med karusellvarianten. Tack vare sin linjära konstruktion kan det rymma fler verktyg på en mindre yta. Denna egenskap är särskilt fördelaktig i verkstäder där utrymme är en värdefull resurs. Större lagringskapacitet innebär också färre frekventa verktygsbyten, vilket leder till en smidigare och effektivare produktion.

Flexibilitet och mångsidighet

Den linjära uppställningen i verktygsmagasinet ger bättre användarvänlighet. Operatörer kan välja specifika verktyg utan att behöva vänta på att karusellmagasinet ska nå rätt position. Detta möjliggör verktygsbyten under pågående process utan att kompromissa med precision eller hastighet. Den ökade mångsidigheten är en stor fördel för verkstäder som hanterar en variation av detaljer och som kräver maximal anpassningsförmåga.

Förenklat underhåll

Jämfört med ett karusellmagasin är det linjära magasinet ofta enklare att underhålla. Mekaniken i konstruktionen är vanligtvis mindre komplex, vilket minskar underhållskostnaderna på lång sikt. Underhållsåtgärder, såsom byte av armar eller åtgärdande av mekaniska problem, är mer lättåtkomliga och minimerar därmed stilleståndstiden.

Slutsats

Att välja ett linjärt verktygsmagasin på en CNC-fräs innebär en betydande fördel när det gäller driftseffektivitet, lagringskapacitet, flexibilitet och underhåll. Även om karusellmagasinet traditionellt har varit ett vanligt val, särskilt på inkapslade bearbetningscenter, gör fördelarna med det linjära magasinet det möjligt för CNC-bearbetningsproffs att optimera sina produktionsprocesser. Med högre produktivitet och en smidigare verktygshantering är det linjära verktygsmagasinet en självklar lösning för att förbli konkurrenskraftig i den moderna bearbetningsvärlden.

Mach3

Innan vi pratar om Mach3 ska vi kort sammanfatta historien bakom skapandet av numerisk styrning och tillämpningen av G-kod.

Principen för numerisk styrning med G-kod (eller ISO-kod)

I och med framväxten av datoriserad numerisk styrning utvecklade Massachusetts Institute of Technology i USA G-kod under 1950-talet, vilket blev det mest använda programmeringsspråket inom numerisk styrning.
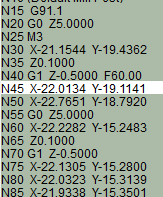
ISO-koden består huvudsakligen av G-kodrader

Mer generellt gör ISO-koden, som består av G-kommandon (men även M, F och S…), det möjligt att instruera datorstyrda maskiner, såsom fräsmaskiner, vad de ska göra och hur de ska göra det. G-kodskommandon är instruktioner som anger vart maskinen ska flytta sig, med vilken hastighet och vilken väg, främst genom två metoder: linjärt eller i bågar.

Styrning av din CNC-maskin med Mach3

Det är möjligt att skapa ett helt anpassningsbart gränssnitt genom att generera G-koder, även via LazyCam eller Wizards, utöver anpassning av M-koder och makron med hjälp av VBscript. Programvaran MACH3 kännetecknas även av spindelhastighetsstyrning, styrning av flera reläer, videouppspelning, manuell pulsgenerering, med möjlighet till helskärm och pekskärmar. Denna programvara är mycket funktionsrik och erbjuder stort värde baserat på behoven för din programvara för numerisk styrning.
Mach3 förvandlar din dator till en kontrollpanel för numerisk styrning

MACH3 fungerar på de flesta Windows-datorer för att styra motorernas rörelser, steg för steg, med hjälp av språket G-kod. De datorkrav som ställs är inte särskilt höga och programmet kan köras utan problem på en äldre dator. Pentium-, Dual Core- eller Core 2 Duo-mikroprocessorer är tillräckliga för att köra denna programvara. Installationen av MACH3 är enkel och den kan köras i ”demoläge” för att testas, tills den låses upp med en licensfil som vi erbjuder på vår webbplats.

Sammanfattningsvis är detta, trots att det innehåller flera avancerade funktioner, den mest intuitiva CNC-styrprogramvaran som finns tillgänglig för fräsmaskiner. Det är därför våra fräsmaskiner är kompatibla med MACH3.

Servomotor/stegmotor – vad är skillnaden?

Både servomotorn och stegmotorn är elektriska likströmsmotorer. Deras höga vridmoment vid blockering (eller start) gör dem till de mest använda motorerna för robotar och specialmaskiner. Dessa motorer används också för att styra axlarna på CNC-fräsmaskiner.

Stegmotorn

Stegmotorn lämpar sig bättre för mindre bearbetningar. Dess enkla konstruktion gör den lätt att tillverka och driftsäker.
Om de krafter som rotorn utsätts för däremot är större än motorns maximalt tillåtna vridmoment (N.m-värdet som anges av tillverkaren) uppstår ett stegförlustfenomen: motorn tappar steg och man hör små ”crac”-ljud inuti motorn.
Om ni fräser ett arbetsstycke i ett hårt material och matningshastigheterna på er fräsmaskin är fel inställda kommer stegmotorerna som driver era axlar att utsättas för stegförluster. Samma fenomen uppstår om hastigheterna och accelerationerna i axelrörelserna är för höga.

Problemet är att under en lång bearbetningsprocess leder summan av flera efterföljande stegförluster till stora förskjutningar på fräsmaskinens axlar. Fräsen styrs då inte längre till den ursprungligen avsedda positionen och er slutprodukt blir inte längre användbar.
För fräsning av små detaljer och korta processer i mjuka material räcker stegmotorer. Men för tillverkning av stora delar är de inte längre lämpliga.

Servomotor

Servomotorn är uppbyggd som en stegmotor, med skillnaden att den dessutom har en encoder. Den gör att motorn kontinuerligt kan mäta rotorns rotationshastighet. På så sätt kan styrningen avgöra om rotationskommandot har utförts fullt ut. Vid en stegförlust vet man om motorn har roterat mindre än planerat och justerar rörelsen omedelbart. Man undviker alltså avvikelser under bearbetningsprocessen.
Servomotorn är därmed inte känslig för stegförluster och lämpar sig därför bättre för fräsning i stora dimensioner. En fräsmaskin utrustad med servomotorer tål höga accelerationer och höga förflyttningshastigheter på sina axlar och behåller samtidigt sin positioneringsnoggrannhet. De rekommenderas därför för tillverkning av stora delar som kräver hög precision.

Spännhylsa / ER-spännhylsa

ER-spännhylsor är de verktygshållare som håller verktyget på spindeln. För varje spännhylsstorlek är följande skaftdiametrar tillåtna:

  • ER11: 1 mm till 7 mm
  • ER16: 1 mm till 10 mm
  • ER20: 1 mm till 13 mm
  • ER25: 1 mm till 16 mm
  • ER32: 3 mm till 20 mm
  • ER40: 3 mm till 25 mm
Mekanisk spindel bearbetningscenter stål CNC LUQUE Machines

Spindelkylning

Spindelkylning förbättrar spindelns livslängd genom att minska slitage orsakad av värme. Överdriven värme kan skada spindelmaterialen och komponenter som lager och kopparspolar och påverka deras funktion. Luft- eller vattenkylning hjälper till att avleda värmen som produceras av spindeln under drift och förlänger dess livslängd.

Kylning förbättrar även prestandan hos CNC-frässpindeln. När spindeln arbetar vid höga temperaturer kan den bli mindre effektiv och mindre precis. Att hålla den vid låg temperatur säkerställer högre precision och konstant rotationshastighet för spindeln.
Slutligen säkerställer kylning användarens säkerhet genom att eliminera risken för brännskador.

Luft- eller vattenkylning

Det finns huvudsakligen två typer av kylning för en CNC-frässpindel: luftkylning och vattenkylning.

Luftkylning använder en fläkt för att tvinga omgivande luft in i spindeln och därmed kyla de olika elementen. Detta system är enkelt att använda eftersom det startar och stannar samtidigt som spindeln. Dess underhåll är också mycket enkelt och kostnadseffektivt, eftersom det praktiskt taget inte kräver något ingripande. Denna metod kan dock vara mindre effektiv än vattenkylning för CNC-frässpindlar som arbetar vid höga hastigheter

Vattenkylning använder däremot vatten eller kylvätska för att kyla frässpindeln. Denna metod är mer effektiv än luftkylning för spindlar som arbetar vid hög hastighet, eftersom vatten kan absorbera kontaktvärme bättre än luft. Vattenkylning kräver dock användning av ett industriellt kylblock, vilket kan vara mer komplicerat att konfigurera och kräver regelbundet underhåll.

Sammanfattningsvis beror valet mellan luft- och vattenkylning för en CNC-frässpindel främst på den hastighet som spindeln arbetar vid. Om spindeln arbetar vid höga hastigheter rekommenderas generellt vattenkylning för bättre effektivitet. Annars är luftkylning fullt lämplig.

ISO30-koner på verktygshållare

ISO30-koner är fästanordningar som används inom den mekaniska tillverkningsindustrin för att hålla verktyg på en spindel. De kännetecknas av sin koniska form och en basdiameter på 30 millimeter.

ISO30-koner tillverkas av härdat stål av hög kvalitet för att säkerställa maximal styrka och hållbarhet. De är dessutom belagda med en epoxihartsbeläggning för att öka motståndet mot slitage och korrosion.

ISO30-koner används i automatiska verktygsväxlingssystem och minskar verktygsbytestiderna på fräsmaskiner, vilket kan förbättra effektiviteten och produktiviteten i tillverkningsprocesserna. De är också enkla att hantera och underhålla, vilket gör dem till ett populärt val inom den mekaniska tillverkningsindustrin.

Sammanfattningsvis är ISO30-koner en integrerad del av den mekaniska verkstadsindustrin och erbjuder en tillförlitlig och hållbar infästning för verktyg som används på verktygsmaskiner. De är robusta, slitstarka och enkla att använda, vilket gör dem till ett perfekt val för LUQUE Machines fräsmaskiner.

Automatiskt verktygsbyte (ATC)

Automatiskt verktygsbyte, eller ATC (för ”Automatic Tool Changer” på engelska), är ett tillval till våra CNC-fräsmaskiner som gör att maskinen kan byta verktyg automatiskt utan mänsklig inblandning. Denna funktion är särskilt användbar vid komplexa fräsapplikationer där flera olika verktyg behövs för att bearbeta en detalj.

Funktionen hos ett automatiskt verktygsbyte på en CNC-fräsmaskin är följande: maskinen är utrustad med ett verktygsmagasin som innehåller flera olika verktyg, där varje verktyg är monterat i en verktygshållare med en ISO30-kona. När fräsprogrammet med ett M-Code-kommando anger att det är dags att byta verktyg, positionerar maskinstyrningen spindeln vid verktygsmagasinet. Den släpper det aktuella verktyget i en ledig plats och sätter in ett nytt i dess ställe. (se även linjärt verktygsmagasin).

Verktygsbytet sker på några sekunder tack vare snabbspänningsmekanismer med tryckluft som gör det möjligt att snabbt greppa och lossa verktygshållarkonor. När verktyget har bytts kan fräsmaskinen fortsätta att arbeta normalt enligt instruktionerna i fräsprogrammet.

Automatiskt verktygsbyte har många fördelar för användaren av CNC-fräsmaskinen. För det första sparar det tid eftersom maskinen inte behöver stoppas för att byta verktyg manuellt. Dessutom ger det bättre resultat genom att säkerställa en perfekt ompositionering innan programmet fortsätter. Slutligen minskar det risken för olyckor som kan uppstå vid manuellt verktygsbyte.

Kort sagt gör ett automatiskt verktygsbyte på en CNC-fräsmaskin att maskinen kan genomföra en komplett produktion snabbare och säkrare. Det är ett tillval som sparar mycket tid i ert arbete.

g-kod

G-koden (eller ISO)

G-kod är ett programmeringsspråk för att styra digitala verktygsmaskiner som fräsar, svarvar och 3D-skrivare. Det gör att dessa maskiner kan utföra exakta instruktioner för att tillverka mekaniska delar med hög precision.

G-koden är också känd som ISO-kod eftersom den baseras på standarden ISO 6983. Den används i stor utsträckning inom tillverkningsindustrin för programmering av CNC-maskiner (datornumeriskt styrda maskiner), vilket kan minska fel och öka produktionseffektiviteten jämfört med manuell tillverkning.

Det är ett sekventiellt programmeringsspråk, vilket innebär att det läser instruktionerna i den ordning de skrevs. Varje instruktion föregås av en instruktionsbokstav (eller G-kod) som talar om för maskinen vilken åtgärd den ska utföra. Till exempel instruerar koden g00 maskinen att röra sig med maximal hastighet till en given punkt, medan koden g01 instruerar maskinen att röra sig med en given hastighet längs en linjär bana.

G-koden skrivs vanligtvis som en textfil som kan läsas och redigeras med ett textredigeringsprogram eller CAM-programvara (datorstödd tillverkning). Denna fil används för att ge instruktioner till verktygsmaskinen för att styra verktygens och delarnas rörelse.

Under beteckningen ”ISO-kod” finns även M-, F- och S-koder. Dessa styr maskinens funktioner (till exempel automatiskt verktygsbyte), matningshastigheten respektive spindelns rotationshastighet. Kombinationen av dessa koder resulterar i program som kan styra en fräsmaskin helt automatiskt under en tillverkningsprocess.

ISO-koden är därför ett enkelt och kraftfullt programmeringsspråk som gör det möjligt att styra verktygsmaskiner på ett exakt och effektivt sätt. Det är ett standardiserat språk som är känt över hela världen och är kompatibelt med de flesta CNC-maskiner.

weihong NK105G3

DSP-styrenheten

En DSP-styrenhet (Digital Signal Processor) är en typ av styranordning som används för att kontrollera CNC-maskiner, såsom fräsar. Den använder en digital processor för att bearbeta signaler i realtid, vilket gör det möjligt att utföra komplexa kontrolloperationer i ett kartesiskt rum med hög precision. Detta gör den idealisk för styrning av CNC-fräsar.

För att förstå hur en DSP-styrenhet fungerar är det viktigt att förstå hur CNC-maskiner fungerar. Fräsar är maskiner utformade för att bearbeta delar med hjälp av roterande verktyg som fräsar. Verktygens rörelse längs de tre axlarna i kartesiska koordinater styrs av ett kontrollsystem som följer instruktionerna i ett fräsprogram. Detta är det välkända programmet i G-kod.

DSP-styrenheten spelar en avgörande roll i en CNC-fräs funktion. Den tar emot instruktioner från fräsprogrammet och omvandlar dem till elektriska signaler som skickas till maskinens olika motorer. Dessa signaler styr motorernas hastighet och riktning, vilket gör att fräsen kan utföra instruktionerna i fräsprogrammet och följa den verktygsbana som definierats av postprocessorn.

När det gäller LUQUE Machines fräsar använder DSP-styrenheten, kopplad till servomotorer, ett återkopplingssystem för att kontinuerligt övervaka motorernas position och justera signalerna därefter. Detta gör det möjligt att bibehålla maskinens precision genom att korrigera positioneringsfel.

En av de främsta fördelarna med en DSP-styrenhet är att den kan bearbeta signaler med en mycket högre hastighet än traditionella styrenheter, som Mach3. Detta innebär att den kan utföra komplexa beräkningar i realtid, vilket gör att den kan reagera snabbt på förändringar i maskinens driftsförhållanden. Detta kan vara särskilt användbart i applikationer där exekveringshastigheten är viktig, som vid fräsning av stora delar eller vid storskalig produktion.

Dessutom kan en DSP-styrenhet bearbeta data med en högre upplösning än andra typer av styrenheter. Detta innebär att den kan utföra mer exakta beräkningar, vilket leder till resultat av högre kvalitet. Detta kan vara särskilt användbart när bearbetningsprecision är avgörande.

Slutligen är en DSP-styrenhet mycket enklare att konfigurera och använda än traditionella styrenheter. Den erbjuder ett intuitivt användargränssnitt som möjliggör en snabb inlärning. Man kan enkelt konfigurera den och starta fräsprogram. Detta är särskilt användbart för användare som inte är IT-experter och som helt enkelt vill använda CNC-fräsen för att utföra enkla uppgifter. Det passar även utmärkt för erfarna användare som vill ha både arbetskvalitet och snabb exekvering av programmen.

Sammanfattningsvis erbjuder DSP-styrenheter många fördelar för styrning av CNC-maskiner. De kan bearbeta signaler med högre hastighet, hantera data med högre upplösning och är enklare att konfigurera och använda än andra typer av styrenheter.