Optimice su producción con los raíles prismáticos: la clave de la precisión y el rendimiento

En el mundo dinámico de la fabricación digital, la eficiencia y la precisión son imperativos innegociables. Las máquinas CNC han revolucionado la producción, pero su rendimiento depende en gran medida de los componentes esenciales que las componen. Los raíles prismáticos se destacan como una solución imprescindible para impulsar su CNC hacia nuevas cotas de calidad y productividad.

1. Precisión inigualable:

Los raíles prismáticos ofrecen una estabilidad excepcional, asegurando un movimiento lineal fluido y preciso para los ejes de su máquina CNC. Esta precisión mejorada se traduce en piezas acabadas de una calidad inigualable, cumpliendo con las normas más estrictas de la industria. Ya trabaje en proyectos delicados que requieran una minuciosidad extrema o en piezas más robustas, los raíles prismáticos garantizan un rendimiento constante.

2. Durabilidad a toda prueba:

Construidos con materiales de alta calidad y diseñados para resistir cargas importantes, los raíles prismáticos son sinónimo de durabilidad. Esta característica esencial prolonga la vida útil de su máquina CNC, reduciendo los costes de mantenimiento y maximizando el retorno de la inversión. Invertir en raíles prismáticos es invertir en la fiabilidad a largo plazo de su equipo de fabricación.

3. Reducción de las vibraciones:

Las vibraciones excesivas pueden comprometer la calidad de las piezas producidas por su CNC. Los raíles prismáticos están diseñados para minimizar estas vibraciones indeseadas, asegurando así una estabilidad mejorada durante el proceso de mecanizado. ¿El resultado? Superficies más lisas, detalles más nítidos y una reducción significativa de los desechos de producción.

4. Aumento de la productividad:

Gracias a la combinación de la precisión, la durabilidad y la reducción de las vibraciones, el uso de raíles prismáticos se traduce en un aumento espectacular de la productividad. Las tasas de desecho disminuyen, y la máquina puede funcionar de manera más eficiente, respondiendo así a las crecientes demandas de su actividad.

5. Adaptabilidad a las evoluciones tecnológicas:

Los raíles prismáticos no se limitan a optimizar el rendimiento de su CNC; al invertir en esta tecnología, garantiza a su empresa una capacidad de adaptación a los futuros desarrollos de la industria de la fabricación digital.

Los raíles prismáticos representan la elección acertada para quienes buscan elevar su producción CNC a niveles inigualables de calidad y rendimiento.

Cambiador de Herramientas Lineal en una Fresadora CNC

En el mundo de las fresadoras CNC, una de las decisiones cruciales a las que se enfrentan los fabricantes es el tipo de cambiador de herramientas a utilizar en sus máquinas. Mientras que el cambiador de herramientas tipo carrusel presenta ciertas ventajas, el cambiador de herramientas lineal es, en cambio, el preferido por los profesionales. A continuación, explicamos por qué.

Eficiencia Operativa Mejorada

Una de las ventajas más convincentes del cambiador de herramientas lineal en una fresadora CNC reside en su mayor eficiencia operativa. A diferencia del cambiador de herramientas tipo carrusel, donde las herramientas están dispuestas en círculo, el cambiador lineal ofrece una disposición lineal, lo que permite un acceso más rápido a las herramientas. Esto reduce considerablemente el tiempo de cambio de herramienta, mejorando así la productividad general de la máquina.

Capacidad de Almacenamiento Optimizada

El cambiador de herramientas lineal ofrece una capacidad de almacenamiento optimizada en comparación con su homólogo tipo carrusel. Debido a su diseño lineal, permite alojar un mayor número de herramientas en un espacio más reducido. Esta característica es particularmente ventajosa en talleres donde el espacio es un recurso valioso. Una mayor capacidad de almacenamiento también significa menos cambios de herramientas frecuentes, lo que se traduce en una producción más fluida y eficiente.

Flexibilidad y Versatilidad

La disposición lineal del cambiador de herramientas ofrece una mayor facilidad de uso. Los operadores pueden seleccionar herramientas específicas sin tener que esperar a que el cambiador tipo carrusel alcance la posición correcta. Esto permite cambios de herramientas durante el proceso sin sacrificar la precisión ni la velocidad. La mayor versatilidad es una ventaja importante para los talleres que manejan una variedad de piezas y requieren la máxima adaptabilidad.

Mantenimiento Simplificado

En comparación con el cambiador de herramientas tipo carrusel, el cambiador lineal suele ser más sencillo de mantener. La mecánica de su diseño es generalmente menos compleja, lo que reduce los costes de mantenimiento a largo plazo. Las operaciones de mantenimiento, como la sustitución de brazos o la resolución de problemas mecánicos, son más accesibles, minimizando así los tiempos de inactividad.

Conclusión

La elección de un cambiador de herramientas lineal en una fresadora CNC representa una ventaja significativa en la eficiencia operativa, la capacidad de almacenamiento, la flexibilidad y el mantenimiento. Aunque el cambiador de herramientas tipo carrusel ha sido una opción tradicional utilizada generalmente en los centros de mecanizado cerrados, las ventajas que ofrece el cambiador lineal permiten a los profesionales del mecanizado CNC optimizar sus procesos de producción. Con una mayor productividad y una gestión de herramientas más fluida, el cambiador de herramientas lineal es una solución indispensable para seguir siendo competitivo en el mundo del mecanizado moderno.

Portapinzas / pinza ER

Las pinzas ER son los portapinzas que sujetan la herramienta en el husillo. Para cada tamaño de pinza, se permiten los siguientes diámetros de vástago:

  • ER11: 1 mm a 7 mm
  • ER16: 1 mm a 10 mm
  • ER20: 1 mm a 13 mm
  • ER25: 1 mm a 16 mm
  • ER32: 3 mm a 20 mm
  • ER40: 3 mm a 25 mm
Husillo mecánico centro de mecanizado acero CNC LUQUE Machines

Refrigeración del cabezal

La refrigeración del cabezal mejora la vida útil del mismo al reducir el desgaste causado por el calor. Un calor excesivo puede dañar los materiales del cabezal y componentes tales como los rodamientos y las bobinas de cobre, afectando a su funcionamiento. La refrigeración por aire o por agua ayuda a disipar el calor producido por el cabezal durante el funcionamiento y prolonga su vida útil.

La refrigeración también mejora el rendimiento del cabezal de fresado CNC. Cuando el cabezal funciona a temperaturas elevadas, puede volverse menos eficiente y menos preciso. Mantenerlo a baja temperatura garantiza una mayor precisión y una velocidad de rotación constante del cabezal.
Por último, la refrigeración garantiza la seguridad del usuario al eliminar el riesgo de quemaduras.

Refrigeración por aire o por agua

Existen principalmente dos tipos de refrigeración para un cabezal de fresado CNC: refrigeración por aire y refrigeración por agua.

La refrigeración por aire utiliza un ventilador para forzar el aire ambiente a penetrar en el cabezal y así enfriar los diferentes elementos. Este sistema es fácil de usar, ya que se pone en marcha y se detiene al mismo tiempo que el cabezal. Su mantenimiento es también muy sencillo y económico, puesto que no requiere prácticamente ninguna intervención. Sin embargo, este método puede ser menos eficaz que la refrigeración por agua para los cabezales de fresado CNC que funcionan a velocidades elevadas.

La refrigeración por agua, por el contrario, utiliza agua o un líquido refrigerante para enfriar el cabezal de la fresadora. Este método es más eficaz que la refrigeración por aire para los cabezales que funcionan a gran velocidad, ya que el agua puede absorber mejor el calor por contacto que el aire. No obstante, la refrigeración por agua requiere el uso de un enfriador industrial, lo que puede ser más complicado de configurar y requiere un mantenimiento regular.

En resumen, la elección entre la refrigeración por aire y por agua para un cabezal de fresado CNC depende principalmente de la velocidad a la que funcione el cabezal. Si el cabezal funciona a velocidades elevadas, generalmente se recomienda la refrigeración por agua para una mayor eficiencia. De lo contrario, la refrigeración por aire es plenamente adecuada.

Conos ISO30 en los portaherramientas

Los conos ISO30 son dispositivos de fijación utilizados en la industria de la fabricación mecánica para mantener herramientas en un husillo. Se caracterizan por su forma cónica y su dimensión de 30 milímetros de diámetro en la base.

Los conos ISO30 están fabricados en acero templado de alta calidad para garantizar una resistencia y durabilidad máximas. También están recubiertos con un revestimiento de resina epoxi para aumentar su resistencia al desgaste y a la corrosión.

Los conos ISO30 se utilizan en sistemas automáticos de cambio de herramientas y reducen los tiempos de cambio de herramientas en las máquinas de fresado, lo que puede mejorar la eficiencia y la productividad de las operaciones de fabricación. También son fáciles de manipular y mantener, lo que los convierte en una opción popular en la industria de la fabricación mecánica.

En resumen, los conos ISO30 forman parte integral de la industria de la construcción mecánica y ofrecen una fijación fiable y duradera para las herramientas utilizadas en las máquinas-herramienta. Son robustos, resistentes al desgaste y fáciles de utilizar, lo que los convierte en una opción perfecta para las fresadoras LUQUE Machines.

Cambio automático de herramienta (ATC)

El cambio automático de herramienta o ATC (por “Automatic Tool Changer” en inglés) es una opción de nuestras fresadoras CNC que permite a la máquina cambiar la herramienta automáticamente y sin intervención humana. Esta función es especialmente útil en aplicaciones de fresado complejas en las que se necesitan varias herramientas diferentes para mecanizar una pieza.

El funcionamiento de un cambio automático de herramienta en una fresadora CNC es el siguiente: la máquina está equipada con un almacén de herramientas que contiene varias herramientas diferentes, cada una fijada a un portaherramientas con un cono ISO30. Cuando el programa de fresado, mediante un comando M-Code, indica que es el momento de cambiar de herramienta, el controlador de la máquina posiciona el husillo en el almacén de herramientas. Libera la herramienta actual en un alojamiento vacío e inserta una nueva en su lugar. (véase también almacén de herramientas lineal).

El cambio de herramienta se realiza en unos segundos gracias a mecanismos de sujeción rápida por aire comprimido que permiten agarrar y aflojar rápidamente los conos portaherramientas. Una vez cambiada la herramienta, la fresadora puede seguir funcionando con normalidad siguiendo las instrucciones del programa de fresado.

El cambio automático de herramientas presenta numerosas ventajas para el usuario de la fresadora CNC. En primer lugar, permite ahorrar tiempo, ya que la máquina no necesita detenerse para cambiar las herramientas manualmente. Además, permite obtener mejores resultados al garantizar un reposicionamiento perfecto antes de continuar el programa. Por último, reduce el riesgo de accidente que puede producirse durante el cambio manual de herramienta.

En resumen, un cambio automático de herramienta en una fresadora CNC permite a la máquina realizar una producción completa de forma más rápida y segura. Es una opción que le permite ahorrar mucho tiempo en su trabajo.

codigo-g

El código G (o ISO)

G-Code es un lenguaje de programación para controlar máquinas herramienta digitales como fresadoras, tornos e impresoras 3D. Permite que estas máquinas ejecuten instrucciones precisas para fabricar piezas mecánicas con gran precisión

El código G también se conoce como código ISO porque se basa en la norma ISO 6983. Se utiliza ampliamente en la industria manufacturera para la programación de máquinas herramienta CNC (Control Numérico por Computadora), lo que puede reducir los errores y aumentar la eficiencia de la producción en comparación con la fabricación manual.

Es un lenguaje de programación de control secuencial, lo que significa que lee las instrucciones en el orden en que fueron escritas. Cada instrucción está precedida por una letra de instrucción (o código G) que indica a la máquina la acción que debe realizar. Por ejemplo, el código g00 indica a la máquina que se desplace a la velocidad máxima hacia un punto determinado, mientras que el código g01 indica a la máquina que se desplace a una velocidad determinada en una trayectoria lineal.

El código G generalmente se escribe en forma de archivo de texto que puede ser leído y modificado por un programa de edición de texto o un software de fabricación asistida por computadora (CAM). Este archivo permite dar instrucciones a la máquina herramienta para guiar el movimiento de las herramientas y las piezas.

Bajo la designación «código ISO» también se encuentran los códigos M, F y S. Estos permiten respectivamente controlar las funciones de la máquina (por ejemplo cambio automático de herramienta), la velocidad de avance y la velocidad de rotación del husillo. La combinación de estos códigos da como resultado programas capaces de controlar una fresadora de manera completamente automática a lo largo de un proceso de fabricación.

El código ISO es, por tanto, un lenguaje de programación simple de utilizar y potente, que permite controlar las máquinas herramienta de manera precisa y eficiente. Es un lenguaje estandarizado que permite ser conocido en todo el mundo y ser compatible con la mayoría de las máquinas de control numérico.

weihong NK105G3

El controlador DSP

Un controlador DSP (Digital Signal Processor) es un tipo de dispositivo de control utilizado para controlar máquinas CNC, como las fresadoras. Utiliza un procesador digital para tratar las señales en tiempo real, lo que le permite realizar operaciones complejas de control en un espacio cartesiano con alta precisión. Por ello, resulta ideal para el control de fresadoras CNC.

Para comprender cómo funciona un controlador DSP, es importante entender cómo funcionan las máquinas CNC. Las fresadoras son máquinas diseñadas para mecanizar piezas utilizando herramientas rotativas, como las fresas. El movimiento de las herramientas según los 3 ejes en coordenadas cartesianas está controlado por un sistema de control que sigue las instrucciones proporcionadas en un programa de fresado. Es el conocido programa en G-code.

El controlador DSP desempeña un papel crucial en el funcionamiento de una fresadora CNC. Recibe las instrucciones del programa de fresado y las convierte en señales eléctricas que se envían a los distintos motores de la máquina. Estas señales controlan la velocidad y la dirección de los motores, lo que permite a la fresadora ejecutar las instrucciones del programa de fresado y seguir la trayectoria de herramienta definida por el posprocesador.

En el caso de las fresadoras LUQUE Machines, el controlador DSP, acoplado a servomotores, utiliza un sistema de realimentación para seguir continuamente la posición de los motores y ajustar las señales en consecuencia. Esto permite mantener la precisión de la máquina corrigiendo los errores de posicionamiento.

Una de las principales ventajas de un controlador DSP es que es capaz de procesar las señales a una velocidad mucho mayor que los controladores tradicionales, como Mach3. Esto significa que puede realizar cálculos complejos en tiempo real, lo que le permite reaccionar rápidamente a los cambios en las condiciones de funcionamiento de la máquina. Esto puede ser especialmente útil en aplicaciones en las que la velocidad de ejecución es importante, como en el fresado de piezas de grandes dimensiones o en grandes series.

Además, un controlador DSP es capaz de procesar datos con una resolución más alta que otros tipos de controladores. Esto significa que puede realizar cálculos más precisos, lo que permite obtener resultados de mayor calidad. Esto puede ser especialmente útil cuando la precisión de mecanizado es esencial.

Por último, un controlador DSP es mucho más fácil de configurar y utilizar que los controladores tradicionales. Ofrece una interfaz de usuario intuitiva que permite un aprendizaje rápido. Se puede configurar y ejecutar programas de fresado fácilmente. Esto resulta especialmente útil para usuarios que no son expertos en informática y que simplemente desean utilizar la fresadora CNC para realizar tareas sencillas. También es perfectamente adecuado para usuarios avanzados que desean, a la vez, una alta calidad de trabajo y una ejecución rápida de los programas.

En resumen, los controladores DSP ofrecen numerosas ventajas para el control de máquinas CNC. Son capaces de procesar las señales a mayor velocidad, tratar datos con una resolución más alta y son más sencillos de configurar y utilizar que otros tipos de controladores.

servomotor YASKAWA máquina láser cnc

Servomotor / motor paso a paso, ¿cuál es la diferencia?

El servomotor y el motor paso a paso son ambos motores eléctricos de corriente continua. Su elevado par en caso de bloqueo (o arranque) los convierte en motores comúnmente empleados para robots y máquinas especiales. De hecho, estos motores se utilizan para controlar los ejes de las fresadoras de control numérico.

El motor paso a paso

El motor paso a paso es más adecuado para mecanizados pequeños. De hecho, su composición sencilla lo hace a la vez fácil de fabricar y fiable.
Sin embargo, cuando los esfuerzos aplicados al rotor son mayores que el par máximo admisible del motor (valor en N.m indicado por el fabricante), se produce un fenómeno de pérdida de pasos: el motor se desplaza accidentalmente y se oyen pequeños “cracs” en el interior del motor.
Si fresa una pieza en un material algo duro y las velocidades de avance de su fresadora están mal ajustadas, los motores paso a paso que accionan sus ejes sufren pérdidas de pasos. Tendrá el mismo fenómeno si las velocidades y las aceleraciones de los desplazamientos de sus ejes son demasiado altas.
El problema es que, durante un proceso de mecanizado largo, la suma de las pérdidas de pasos sucesivas dará lugar a importantes desviaciones en los ejes de su fresadora. La fresa no pasará por el lugar previsto inicialmente y su pieza final ya no será válida.
Los motores paso a paso son suficientes para el fresado de piezas pequeñas y procesos cortos en materiales blandos. Pero para la fabricación de piezas de grandes dimensiones, ya no son adecuados.

El servomotor

El servomotor está construido como un motor paso a paso, con la diferencia de que además dispone de un codificador. Este le permite conocer de forma continua la velocidad de rotación del rotor. Así, el controlador puede saber si la consigna de giro se ha ejecutado por completo. En caso de pérdida de pasos, se sabrá si el motor ha girado menos de lo previsto y se ajustará inmediatamente el movimiento. De este modo se evitan las desviaciones durante el proceso de mecanizado.
Así, el servomotor no es sensible al efecto de pérdida de pasos y, por tanto, es más adecuado para el fresado de grandes dimensiones. Una fresadora equipada con servomotores soportará fuertes aceleraciones y altas velocidades de desplazamiento en sus ejes manteniendo su precisión de posicionamiento. Por ello, se recomiendan para la fabricación de piezas grandes y que requieren una gran precisión.

Mach3 PC para control numérico CNC interfaz Hombre-Máquina

Mach3

Antes de hablar de Mach3, hagamos un poco de historia sobre la creación del control numérico y la aparición del código G.

El principio del control numérico por código G (o código ISO)

Con la aparición del control numérico informatizado, el Instituto de Tecnología de Massachusetts, situado en Estados Unidos, desarrolló en los años 1950 el código G, que se ha convertido en el lenguaje de programación más utilizado en el mundo del control numérico.
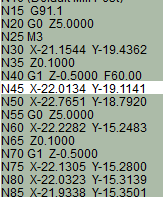
El código ISO está compuesto principalmente por líneas de código G

De manera más general, el código ISO, compuesto por comandos G (pero también M, F y S…), permite indicar a las máquinas controladas por ordenador, como las fresadoras, qué hacer y cómo hacerlo. Los comandos de código G son instrucciones que indican dónde desplazarse, a qué velocidad y por qué trayectoria, utilizando principalmente 2 métodos: en línea o en arco.

El control de su máquina CNC mediante Mach3

Mach3 forma parte de la serie de software MACH, desarrollado por Artsoft. Permite transformar un ordenador «en pupitre» para controlar su máquina CNC. Mach3 es el software más conocido en su mercado. También puede importar directamente sus archivos en formato DXF, BMP, JPG y HPGL a través del paquete LazyCam del software, que sirve para convertir su pieza en trayectoria de herramienta para Mach3.
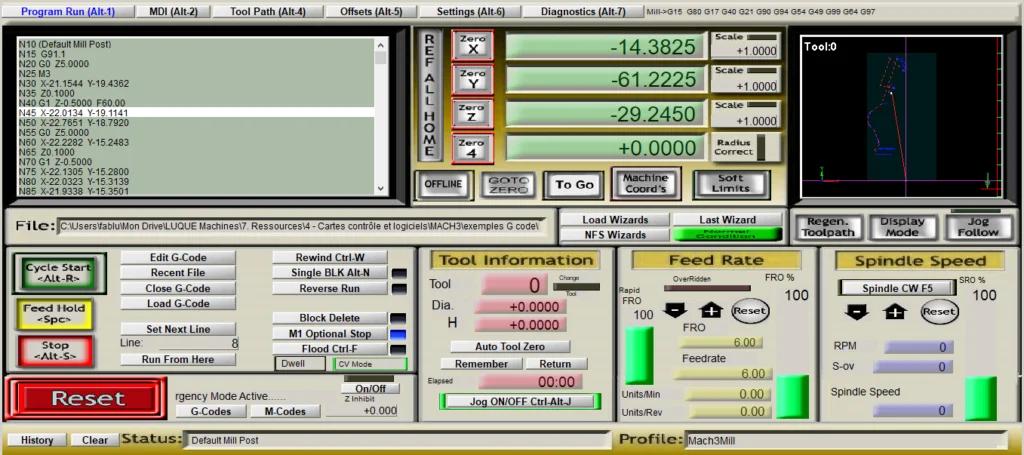
La interfaz de Mach3 es totalmente personalizable

Es posible crear una interfaz totalmente personalizable, además de poder crear códigos M y macros mediante VBscript. El software MACH3 se caracteriza también por el control de la velocidad del husillo, un control de relés múltiples, una visualización de vídeo, una generación manual de impulsos, con la posibilidad de pantalla completa y teclas táctiles. Este software es rico en funcionalidades y ofrece un gran valor según las necesidades de su paquete de software de control por comando numérico.
Mach3 PC para control numérico CNC interfaz Hombre-Máquina
Mach3 transforma su PC en pupitre para control numérico

MACH3 funciona en la mayoría de PC con Windows para controlar el movimiento de los motores, paso a paso, mediante el lenguaje de código G. Los requisitos de rendimiento del PC no son muy exigentes y puede funcionar sin problemas en un ordenador de oficina. Los microprocesadores Pentium, Dual Core o Core 2 Duo son suficientes para ejecutar este software. La instalación de MACH3 es sencilla y puede funcionar en «modo demostración», para ser probado, hasta que se desbloquee mediante un archivo de licencia que ofrecemos en nuestro sitio.

En resumen, este software pretende aportar las funcionalidades de un pupitre en un ordenador por un coste menor. Pero, ¿permite reemplazar un control numérico en una fresadora?