Mach3

Innan vi pratar om Mach3 ska vi kort sammanfatta historien bakom skapandet av numerisk styrning och tillämpningen av G-kod.

Principen för numerisk styrning med G-kod (eller ISO-kod)

I och med framväxten av datoriserad numerisk styrning utvecklade Massachusetts Institute of Technology i USA G-kod under 1950-talet, vilket blev det mest använda programmeringsspråket inom numerisk styrning.
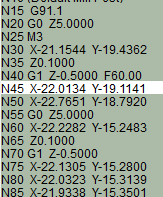
ISO-koden består huvudsakligen av G-kodrader

Mer generellt gör ISO-koden, som består av G-kommandon (men även M, F och S…), det möjligt att instruera datorstyrda maskiner, såsom fräsmaskiner, vad de ska göra och hur de ska göra det. G-kodskommandon är instruktioner som anger vart maskinen ska flytta sig, med vilken hastighet och vilken väg, främst genom två metoder: linjärt eller i bågar.

Styrning av din CNC-maskin med Mach3

Det är möjligt att skapa ett helt anpassningsbart gränssnitt genom att generera G-koder, även via LazyCam eller Wizards, utöver anpassning av M-koder och makron med hjälp av VBscript. Programvaran MACH3 kännetecknas även av spindelhastighetsstyrning, styrning av flera reläer, videouppspelning, manuell pulsgenerering, med möjlighet till helskärm och pekskärmar. Denna programvara är mycket funktionsrik och erbjuder stort värde baserat på behoven för din programvara för numerisk styrning.
Mach3 förvandlar din dator till en kontrollpanel för numerisk styrning

MACH3 fungerar på de flesta Windows-datorer för att styra motorernas rörelser, steg för steg, med hjälp av språket G-kod. De datorkrav som ställs är inte särskilt höga och programmet kan köras utan problem på en äldre dator. Pentium-, Dual Core- eller Core 2 Duo-mikroprocessorer är tillräckliga för att köra denna programvara. Installationen av MACH3 är enkel och den kan köras i ”demoläge” för att testas, tills den låses upp med en licensfil som vi erbjuder på vår webbplats.

Sammanfattningsvis är detta, trots att det innehåller flera avancerade funktioner, den mest intuitiva CNC-styrprogramvaran som finns tillgänglig för fräsmaskiner. Det är därför våra fräsmaskiner är kompatibla med MACH3.

Servomotor/stegmotor – vad är skillnaden?

Både servomotorn och stegmotorn är elektriska likströmsmotorer. Deras höga vridmoment vid blockering (eller start) gör dem till de mest använda motorerna för robotar och specialmaskiner. Dessa motorer används också för att styra axlarna på CNC-fräsmaskiner.

Stegmotorn

Stegmotorn lämpar sig bättre för mindre bearbetningar. Dess enkla konstruktion gör den lätt att tillverka och driftsäker.
Om de krafter som rotorn utsätts för däremot är större än motorns maximalt tillåtna vridmoment (N.m-värdet som anges av tillverkaren) uppstår ett stegförlustfenomen: motorn tappar steg och man hör små ”crac”-ljud inuti motorn.
Om ni fräser ett arbetsstycke i ett hårt material och matningshastigheterna på er fräsmaskin är fel inställda kommer stegmotorerna som driver era axlar att utsättas för stegförluster. Samma fenomen uppstår om hastigheterna och accelerationerna i axelrörelserna är för höga.

Problemet är att under en lång bearbetningsprocess leder summan av flera efterföljande stegförluster till stora förskjutningar på fräsmaskinens axlar. Fräsen styrs då inte längre till den ursprungligen avsedda positionen och er slutprodukt blir inte längre användbar.
För fräsning av små detaljer och korta processer i mjuka material räcker stegmotorer. Men för tillverkning av stora delar är de inte längre lämpliga.

Servomotor

Servomotorn är uppbyggd som en stegmotor, med skillnaden att den dessutom har en encoder. Den gör att motorn kontinuerligt kan mäta rotorns rotationshastighet. På så sätt kan styrningen avgöra om rotationskommandot har utförts fullt ut. Vid en stegförlust vet man om motorn har roterat mindre än planerat och justerar rörelsen omedelbart. Man undviker alltså avvikelser under bearbetningsprocessen.
Servomotorn är därmed inte känslig för stegförluster och lämpar sig därför bättre för fräsning i stora dimensioner. En fräsmaskin utrustad med servomotorer tål höga accelerationer och höga förflyttningshastigheter på sina axlar och behåller samtidigt sin positioneringsnoggrannhet. De rekommenderas därför för tillverkning av stora delar som kräver hög precision.