Mach3

قبل الحديث عن Mach3، سنلخص قليلاً تاريخ إنشاء التحكم الرقمي وتطبيق كود جي (G-code).

مبدأ التحكم الرقمي باستخدام كود جي (أو كود ISO)

مع ظهور التحكم الرقمي المحوسب، قام معهد ماساتشوستس للتكنولوجيا، الواقع في الولايات المتحدة، بتطوير كود جي (G-Code) في الخمسينيات من القرن الماضي، والذي أصبح لغة البرمجة الأكثر استخداماً في عالم التحكم الرقمي.
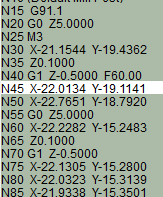
يتكون كود ISO بشكل أساسي من أسطر كود جي (G-code)

بشكل عام، يتيح كود ISO، المكون من أوامر G (وأيضاً M وF وS…)، إخبار الآلات التي يتم التحكم فيها بواسطة الكمبيوتر، مثل آلات الفرز، بما يجب فعله وكيفية القيام به. أوامر كود جي هي تعليمات توضح مكان التحرك، وبأي سرعة، وعبر أي مسار، باستخدام طريقتين رئيسيتين: في خط مستقيم أو في قوس.

التحكم في آلة CNC الخاصة بك باستخدام Mach3

من الممكن إنشاء واجهة قابلة للتخصيص بالكامل من خلال إنشاء أكواد جي، وأيضاً عبر LazyCam أو Wizards، بالإضافة إلى تخصيص أكواد M والماكرو بمساعدة VBscript. يتميز برنامج MACH3 أيضاً بالتحكم في سرعة عمود الدوران، والتحكم في المرحلات المتعددة، وتشغيل الفيديو، وتوليد النبضات يدوياً، مع إمكانية استخدام شاشة كاملة ولوحات مفاتيح تعمل باللمس. هذا البرنامج غني جداً بالوظائف ويوفر لك قيمة كبيرة وفقاً لاحتياجات برنامج التحكم الرقمي الخاص بك.
يقوم Mach3 بتحويل جهاز الكمبيوتر الخاص بك إلى لوحة للتحكم الرقمي

يعمل MACH3 على معظم أجهزة الكمبيوتر التي تعمل بنظام ويندوز للتحكم في حركة المحركات، خطوة بخطوة، بمساعدة لغة كود جي (G-Code). متطلبات الكمبيوتر ليست عالية جداً ويمكن أن يعمل دون مشكلة على جهاز كمبيوتر قديم. معالجات Pentium أو Dual Core أو Core 2 Duo كافية لتشغيل هذا البرنامج. تثبيت MACH3 بسيط ويمكن أن يعمل في ”وضع العرض التجريبي“ ليتم اختباره، حتى يتم إلغاء قفله بواسطة ملف ترخيص نوفره على موقعنا الإلكتروني.

باختصار، على الرغم من أنه يتضمن العديد من الوظائف المتقدمة، إلا أنه برنامج التحكم في CNC الأكثر سهولة المتاح لآلات الفرز. ولهذا السبب، فإن آلات الفرز لدينا متوافقة مع MACH3.

المحرّك المؤازر/المحرّك الخطوي: ما الفرق؟

يُعدّ كلٌّ من المحرّك المؤازر والمحرّك الخطوي محرّكات كهربائية تعمل بالتيار المستمر. ويجعل عزمُهما المرتفع عند التوقّف (أو عند الانطلاق) منهما من أكثر المحرّكات استخدامًا في الروبوتات والآلات الخاصة. كما تُستخدم هذه المحرّكات أيضًا للتحكم في محاور ماكينات التفريز CNC.

المحرّك الخطوي

يُعدّ المحرّك الخطوي أنسب للأعمال الصغيرة. وبفضل تركيبه البسيط، يسهل تصنيعه ويتميّز بالموثوقية.
لكن إذا كانت القوى المؤثرة على الدوّار أكبر من عزم المحرّك الأقصى المسموح به (قيمة N.m التي يحددها المُصنِّع)، تظهر ظاهرة فقدان الخطوات: يتحرك المحرّك بشكل غير مقصود وتُسمع طقطقات صغيرة داخل المحرّك.
إذا كنت تقوم بتفريز قطعة من مادة صلبة وكانت سرعات التغذية في ماكينة التفريز مضبوطة بشكل سيئ، فستتعرض المحرّكات الخطوية التي تقود محاورك لفقدان الخطوات. وستلاحظ الظاهرة نفسها أيضًا إذا كانت سرعات وتسارعات حركة محاورك مرتفعة جدًا.

تكمن المشكلة في أنه خلال عملية تشغيل طويلة، يؤدي تراكم فقدان الخطوات المتتالي إلى انحرافات كبيرة على محاور ماكينة التفريز. عندها لن تُوجَّه أداة التفريز إلى الموضع المخطط له في الأصل، ولن يعود المنتج النهائي مطابقًا للمواصفات.
بالنسبة لتفريز القطع الصغيرة والعمليات القصيرة على المواد اللينة، تكون المحرّكات الخطوية كافية. أما لتصنيع القطع الكبيرة، فلم تعد مناسبة.

المحرّك المؤازر

يُبنى المحرّك المؤازر على نحو مشابه للمحرّك الخطوي، مع فارق أنه مزوّد أيضًا بمشفّر (Encoder). يتيح ذلك قياس سرعة دوران الدوّار بشكل مستمر، بحيث تستطيع وحدة التحكم التحقق مما إذا كان أمر الدوران قد نُفِّذ بالكامل. وفي حال حدوث فقدان للخطوات، يمكن معرفة أن المحرّك دار أقل مما هو مخطط له، فتُعدَّل الحركة فورًا. وبذلك يتم تجنّب الانحرافات أثناء عملية التشغيل.
لذلك لا يكون المحرّك المؤازر عرضة لتأثير فقدان الخطوات، وهو أنسب لتفريز الأبعاد الكبيرة. كما تتحمل ماكينة التفريز المزوّدة بمحركات مؤازرة تسارعات عالية وسرعات انتقال مرتفعة لمحاورها مع الحفاظ على دقة التموضع. لذا يُوصى بها لتصنيع القطع الكبيرة التي تتطلب دقة عالية.